


Europeisk dobbeltbjelkebrokran
Produktbeskrivelse
DEFINERING AV EGENSKAPER OG FILOSOFI
Kjernetekniske prinsipper
Presisjon over toleranse: Komponenter er produsert med strengere toleranser enn minimumsstandarder krever (f.eks. hjulinnstilling innenfor 0,5 mm over spennvidden).
Livssyklusteknikk: Designet for25-40+ årpålitelig service med dokumenterte vedlikeholdsplaner.
Systemintegrasjon: Holistisk design der mekaniske, elektriske og kontrollsystemer er konstruert som et enhetlig system.
Forebyggende sikkerhet: Flere redundante sikkerhetssystemer forhindrer feil i stedet for bare å dempe dem.
Fremragende produksjon
Premium materialer: Standard bruk avS355J2+Nstål (med støttesting ved -20 grader), festemidler i rustfritt stål og aluminium av marinekvalitet for innkapslinger.
Avansert fabrikasjon: Laser/plasmaskjæring med robotsveising for kritiske skjøter (sveiseprosedyrer kvalifisert til EN ISO 15614).
Overflateteknologi: Fler-trinns overflatebehandling inkludertsinkfosfat forbehandlingfør pulverlakkering eller våtmaling.
PRESTASJONSREVENSKAPER
| Parameter | Europeisk Premium | Standard industri |
|---|---|---|
| Posisjoneringsnøyaktighet | ±1-3 mm | ±10-20 mm |
| Hastighetskontrollområde | 1:1000 (0.1-100%) | 1:100 (1-100%) |
| Støynivå | Mindre enn eller lik 65 dB(A) ved 1m | Mindre enn eller lik 75 dB(A) ved 1m |
| Energieffektivitet | Regenerative stasjoner (sparer 20-30%) | Resistiv bremsing (energi bortkastet som varme) |
| Gjennomsnittlig tid mellom feil (MTBF) | 5,000+ timer | 2000-3000 timer |
| Installasjonstid | 30–40 % raskere (modulær design) | Standard monteringstid |
Kjernekomponenter: Lager, girkasse, motor, pumpe
Opprinnelsessted: Henan, Kina
Garanti: 1 år
Vekt (KG):2000 kg
Video utgående-inspeksjon: Leveres
Maskintestrapport: Leveres
Design: Dobbeltstråle
Effektivitet: høy effektivitet
Driftshastighet: Høyhastighetsdrift
Stabilitet: Anti-svingfunksjon
Farge: Valgfritt
Strømkilde: 110V/220V/230V/380V/440V, tilpasset
Spennvidde: 7,5-31,5m

Bilder og komponenter
1. BROSTRUKTURSYSTEM
Hovedbjelker (Tragbalken)
Konstruksjon: Sveisede boksdrageremed optimalisert tverrsnitt (vanligvis 1:1,2 til 1:1,5 høyde-til-breddeforhold)
Materiale: S355J2+N/K2stålplater (EN 10025-2) med garantert -20 graders slagfasthet
Intern struktur:
Tverrgående membranplater hver 1,5-2m
Langsgående avstivere på steg og flenser
Diagonal avstivningi hjørner for vridningsstivhet
Sveising: Nedsenket buesveising (SAW)for hovedsømmer,MAG sveisingfor stivere
Kvalitetskontroll: 100 % ultralydtestingav kritiske sveiser,magnetisk partikkeltestingfor ikke-kritiske sveiser

End Trucks (Laufkatzen)
Rammekonstruksjon: Sveiset kasseseksjonmed integrerte motor/plattformbraketter
Hjulmonteringer:
Doble-smidde stålhjul med flens(34CrNiMo6 materiale)
Induksjons-herdet slitebane(55-60 HRC til 8 mm dybde)
Sfæriske rullelager(FAG/SKF/INA) med labyrintforseglinger
Hydrauliske jekkpunkterfor hjulbytte
Tilkobling til girder: Høy-friksjons-grepsbolter(HV-system i henhold til EN 14399-10)
Rullebanesystem (Laufbahn)
Skinner: EN 14811-1A75-A120 kranskinner medEN 13674-1profiler
Festing: Fjærbelastede-skinneklemmer(GANTREX, RÜBIG) som tillater termisk ekspansjon
Justering: Laser-jevnes til±1mm over 20m, ±2 mm total spennvidde
 |
 |
2. TROLLESYSTEM (FAHRWERK)
Vognramme
Design: Sveiset stålkonstruksjonmed integrerte girkasse/motorfester
Hjularrangement: 8-hjuls konfigurasjon(4 drevne, 4 tomganger) for lastfordeling
Hjul: Omslaget-herdet(60-62 HRC) medkronet slitebanefor skinneoppretting
Tralledrivsystem
| Komponent | Europeisk spesifikasjon |
|---|---|
| Motor | IEC ramme(f.eks. 160M) medIE4 premium effektivitet, bremsemotor valgfritt |
| Girkasse | Heliske-avfasede enheter(SEW, Nord, Flender) medStørre enn eller lik 1,25 servicefaktor |
| Kobling | Elastisk pinne/bøssing type(R+W, KTR) med feil-sikker design |
| Bremse | Fjær-påsatt, elektrisk utløstskivebrems (SBG, Mayr) |
 |
 |
3. HOISTING SYSTEM (HEBEWERK)
Hovedløfteenhet
Trommemontering:
Maskinert ståltrommelmedunderskårne sporfor tauføring
Taufestesystem(EN 13135-kompatibel)
Integrert tauføringmed nærhetssensor
Giring: 3-trinns planet-/spiralgirkassemedStørre enn eller lik 1,4 servicefaktor
Motor: Dobbel-hastighet eller VFD-kontrollertmedKlasse F isolasjon(155 grader)
Bremsing: Doble uavhengige systemer:
Motorbrems: Skivebrems på-høyhastighetsaksel
Sikkerhetsbrems: Mekanisk lastbrems på girkasseutgang

Tausystem
ståltau: 19x7 eller 35x7 IWRC rotasjons-bestandig(Casar, Pfeifer, Kiswire)
Skiver: Smidd stål med herdede spor(55–60 HRC)
Oppsigelser: Kile stikkontaktermed lastovervåkingsstifter
Lasthåndteringsvedlegg
Krokblokk: Smidde stålkroker(Klasse T eller V i henhold til EN 1677-1)
Grab System(hvis utstyrt):
Motoriserte gripermedIP67-klassifiserte interne motorer
Tauopererte griper-med separat lukkemekanisme
Lastecellerintegrert i spredebjelke

4. ELEKTRISK OG KONTROLLSYSTEMER
Strømforsyningssystem
Ledersystem: Isolerte lederstenger(DUCT-O-BAR, ALU-TRAK) med:
Selvrensende-samlere
Faseindikasjonsmarkører
Ekspansjonsfugerhver 40-60 m
Kabelhåndtering: Energikjeder(igus, Kabelschlepp) for trallebevegelser
Sikkerhets- og overvåkingskomponenter
| Enhet | Standard | Funksjon |
|---|---|---|
| Lastbegrenser | EN 13155 | 2-kanalsystem med krysssjekking |
| Grensebrytere | EN 60947-5-1 | Magnetisk nærhetstype med manuell tilbakestilling |
| Encoder systemer | EN 61508 | Absolutt multi-sving for heis, inkrementell for reise |
| Anti-kollisjon | EN 12999 | Laser/LiDAR basert med advarsel/stopp soner |
| Vindmåler | EN 61400-12-1 | Kopp/vinge type med 4-20mA utgang |
El-skap
Konstruksjon: Pulverlakkert-stål(RAL 7035) medIP54/IP55-klassifisering
Intern layout: Skjema 3b/4 segregering(EN 61439-1/2)
Komponenter:
Hovedstrømbrytermed RCD-beskyttelse
Linjefilterfor EMC-samsvar
24V DC UPSfor sikkerhetskretser
PLS med SD-kortfor datalogging

5. GRABEBØTTSYSTEM (SPESIALISERT)
Motoriserte gripekomponenter
Hodemontering:
Girmotor: Bremsemotor(SEW/Bauer) medIP67 beskyttelse
Girkasse: Planetarisk reduseringmed 150-300:1 forhold
Momentbegrenser: Mekanisk slureclutch for å forhindre overbelastning
Kjevemekanisme:
Kjever: Hardox 500slitasje plater medutskiftbare tenner
Hengsler: buskete pinnermed automatisk smøring
Seler: Radialtetninger med flere-leppefor å holde på fett
Elektrisk system:
Slipering montering: Fiberbørsteteknologifor kraftoverføring
Temperatursensorer: I motor og girkasse
Posisjonssensorer: For kjeveåpningsvinkel
Tau-Opererte gripekomponenter
Lukkemekanisme: Differensial trinse systemfor mekanisk fordel
Tauføringer: Selv-justerende skiverfor å hindre at tau vrir seg
Vektoptimalisering: Motvekterfor tom grip stabilitet

6. HJELPE- OG SPESIELLE KOMPONENTER
Smøresystem
Sentralisert automatisk smøring(Lincoln/Trafo) for:
Hjullager
Åpne girmasker
Tauskive lagre
Progressive deleventilerfor presis oljedistribusjon
Overvåking og diagnostikk
Vibrasjonssensorer: På alle hovedlager (SKF/ifm)
Temperatursensorer: Motorer, girkasser, bremser
Sensorer for oljetilstand: I girkasser
Slitasjesensorer: På bremsebelegg
Datagateway: MQTT/OPC UAgrensesnitt til anleggsnettverk
Spesielle miljøkomponenter
| Miljø | Spesielle komponenter |
|---|---|
| Kaldt (-40 grader) | Stål med lav-temperatur, oppvarmede lagre, arktisk fett |
| Etsende | AISI 316 rustfrifestemidler, sink-aluminiumsbelegg |
| Eksplosiv | ATEX-sertifisertmotorer, bremser, sensorer |
| Rent rom | Rustfritt stål, glatte overflater, positivt trykk |

7. MATERIALER OG FERDIGHETER
Overflatebeskyttelsessystem
Preparat: Sa 2,5 sprengningtil 50-75μm profil
Grunning: Sink-rik epoksy(80 μm tørrfilmtykkelse)
Middels: Glimmerholdig jernoksidepoksy(125 μm DFT)
Toppstrøk: Polyuretan(50μm DFT) i RAL-farger
Kritiske materialspesifikasjoner
Konstruksjonsstål: EN 10025-2 S355J2 (med CE-merking og 3.1-sertifikat)
Festemidler: EN 15048-1/2 HV systembolter, A4-80 rustfrie for korrosive områder
Elektrisk: Harmoniserte kabler(H07RN-F) med lavt røykfrie halogenalternativ
Kulelager: ISO 281 L10 levetidsberegning Større enn eller lik 100 000 timer
8. KVALITETSDOKUMENTASJON PER KOMPONENT
Hver hovedkomponent inkluderer:
Materialsertifikater(3.1 eller 3.2 i henhold til EN 10204)
Kvalifikasjoner for sveiseprosedyre(WPQR)
Ikke-destruktive testrapporter
Dimensjonale inspeksjonsrapporter
Fabrikkgodkjenningstestprotokoller
CE-erklæring om inkorporering

Skisse

Hovedteknisk

Fordeler
1. Teknisk og ytelsesoverlegenhet
| Fordel | Teknisk gjennomføring | Påvirkning |
|---|---|---|
| Presisjonsteknikk | FEA-optimaliserte boksdragere (L/1000 defleksjon), laser-justerte komponenter (±1 mm toleranse) | Ultra-jevn drift, minimal vibrasjon, forlenget komponentlevetid |
| Forutsigbar ytelse | Statistisk prosesskontroll, komponenttilpasning, systemintegrasjon | Konsekvent drift innenfor spesifikasjoner for hele livssyklusen |
| Avansert bevegelseskontroll | VFD-er i alle bevegelser med CANbus-synkronisering, anti-sway-algoritmer | Nøyaktig posisjonering (±2 mm), støt-fri lasthåndtering |
| Overlegen lang levetid | Førsteklasses materialer (S355J2+N), korrosjonsbeskyttelse (C5-M), presisjonslagre | 30-40+ års designlevetid med 90 %+ oppetid |
2. Sikkerhet og pålitelighet Excellence
Sikkerhetssystemer i flere-lag:
• Primær: Lastbegrensere (2-kanals), grensebrytere (magnetiske)
• Sekundær: Underhastighetsdeteksjon, nødstopp (Kategori 0/1)
• Tertiær: Strukturell overbelastningsbeskyttelse, anti-kollisjonssystemer
Mislykket-Sikker design: Doble uavhengige bremser, redundante PLS-er, sikkerhetsklassifiserte-komponenter (SIL2/PLd)
Prediktivt vedlikehold: Integrerte sensorer (vibrasjon, temperatur, slitasje) med skyanalyse
Dokumentert pålitelighet: MTBF >5000 timer, 99,5 %+ tilgjengelighet i kontinuerlig drift
3. Driftseffektivitet
| Effektivitetsområde | Europeisk teknologi | Resultat |
|---|---|---|
| Energieffektivitet | Regenerative VFD-er (mater 20-30 % tilbake til nettet), IE4-motorer, LED-belysning | 40-60 % lavere energikostnad sammenlignet med konvensjonelle kraner |
| Vedlikeholdseffektivitet | Sentralisert smøring, rask-bytte av komponenter, diagnoseporter | 50 % mindre vedlikeholdstid, 70 % færre uplanlagte stopp |
| Plassoptimalisering | Kompakt design, høye kroktilnærminger, minimal avbøyning | Maksimal brukbar gulv/høydeplass |
| Hastighet og produktivitet | Optimaliserte akselerasjonsprofiler, samtidige bevegelser | 15-25 % raskere syklustider |
4. Økonomiske fordeler
Høyere restverdi: 60-70 % etter 10 år vs. 20-30 % for standardkraner
Forsikringsfordeler: 20-40 % lavere premier på grunn av sertifiserte sikkerhetssystemer
Overholdelse av forskrifter: Null avviksrisiko- i europeiske markeder
5. Teknologisk ledelse
Digital integrasjon: OPC UA, MQTT-grensesnitt for Industry 4.0-integrasjon
Smarte funksjoner:
• Digital tvilling: Virtuell modell for simulering og optimalisering
• Prediktiv analyse: AI-drevet feilprediksjon
• Fjerndiagnostikk: Sikre produsenttilgang for feilsøking
Fremtidig-korrektur: Modulær design som tillater teknologioppgraderinger
Søknad:
1. Automotive & Advanced Manufacturing
Samlebånd for biler
Krav: Høy presisjon (±2 mm), ren drift, 24/7 pålitelighet
Europeiske fordeler: Vibrasjons-dempede traller, absolutte enkodere, hvite romvarianter
Spesifikke bruksområder:
• Håndtering av kroppen-i-hvitt: Høy-posisjonering for sveisestasjoner
• Batteriproduksjon: Renromskraner for litium-ioncellehåndtering
• Malerbutikker: Eksplosjonsbeskyttede-kraner med spesielle overflater
Flyproduksjon
Søknader: Vingemontering, skrogsammenføyning, motorhåndtering
Kritiske behov: Mikro-posisjonering (±0,5 mm), anti-svinging, håndtering med variabel geometri
Europeiske løsninger:
• Aktiv lastkontroll: Motmassesystemer- for ømfintlige komponenter
• 6-akset posisjonering: Kombinert bro/tralle/talje/rotasjons-/tiltkontroll
• Karbonfiberhåndtering: Statiske-dissipative systemer
2. Energi og tungindustri
Kraftproduksjon
| Plantetype | Søknad | Europeiske funksjoner |
|---|---|---|
| Kjernefysisk | Drivstoffstanghåndtering, vedlikehold | SIL3 sikkerhetssystemer, seismisk kvalifisering, strålingsbestandige-materialer |
| Termisk | Kull/biomassehåndtering | Høy-grep (FEM 8 m), støv-tett, automatisert blanding |
| Hydro | Vedlikehold av turbiner | Høy-kapasitet (500T+), presisjonssenking, fjernbetjening |
Stål og metaller
Skrapegårder: 24/7 drift med 50T+ magnet eller gripehåndtering
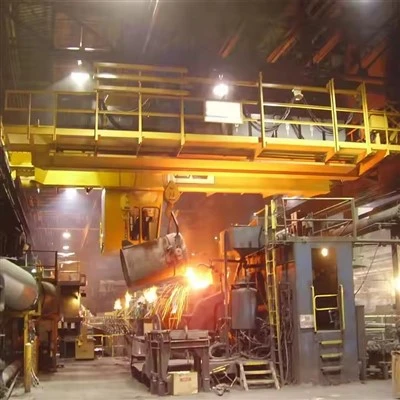
Smelteverk av aluminium: Håndtering av varmt metall (opptil 400 grader) med varmeskjerming
Spesielle funksjoner:
• Gnistbestandig-komponenter for eksplosive atmosfærer
• Høy-designfor kontinuerlig støping
• Automatisert lagerstyringmed RFID-sporing
3. Logistikk og infrastruktur
Havner og intermodale terminaler
Beholderhåndtering: Sprederkraner med automatiske vrilåssystemer
Bulkterminaler: Grabbkraner med automatisert lagerstyring
Europeiske fordeler:
• Vindbestandig-design: EN 13001-2 samsvar for 150 km/t vind
• Korrosjonsbeskyttelse mot saltvann: C5-M belegg, rustfrie komponenter
• Fjernbetjening: Operatørsentre med VR-integrasjon
Jernbane og transport
Vedlikehold av lokomotiv: Under-brokraner for motorhåndtering
Tunnelbygging: Segmenthåndtering med millimeterpresisjon
Brokonstruksjon: Lansering av portaler med synkronisert multi-krankontroll
4. Prosessindustri
Kjemisk og farmasøytisk
Renromsapplikasjoner: Konstruksjon i rustfritt stål (AISI 316L), IP65-tetning
Farlige områder: ATEX-sertifiserte komplette pakker (sone 1/21)
Presisjonsfunksjoner:
• Vibrasjonsisolering: Luft-fjærmonterte taljer for sensitive prosesser
• Kontamineringskontroll: Glatte overflater, overtrykkskapninger
• Vektfordeling: Integrerte veieceller med 0,1 % nøyaktighet
Mat og drikke
Hygienisk design: Materialer som overholder USDA/FDA, enkle-rengjøringsflater
Automasjon: Helautomatisert palle-/kofferthåndtering med vision-systemer
Temperatursoner: Fryseapplikasjoner (-40 grader) med kuldesikre komponenter
5. Spesialiserte applikasjoner
Forskning og høy-teknologi
Partikkelakseleratorer: Ikke-magnetiske kraner (aluminiumskonstruksjon)
Halvleder Fabs: Vibrasjonsklasse VC-D/E, ESD-beskyttelse
Observatorier: Ultra-jevn bevegelse for teleskopkomponenter
Katastroferespons og spesialisert håndtering
Kjernefysisk dekommisjonering: Fjernstyrte-kraner med kamerasystemer
Håndtering av kunst og museum: Mikro-hastighetskontroll (0,1 m/min), klimakontroll
Skipsbygging: Portalkraner med 1000T+ kapasitet for blokkmontering
Kranproduksjon prosedyre
Fase 1: Design og prosjektering
Dette er den grunnleggende fasen før noe fysisk arbeid starter.
Analyse av kundekrav:Ingeniører vurderer de spesifikke kravene: kapasitet (f.eks. 32/5 tonn), spennvidde, løftehøyde, driftsklasse (f.eks. A5, A6) og eventuelle spesielle behov (f.eks. eksplosjonssikkert,-høytemperaturmiljø).
Strukturell design:Ved hjelp av CAD (Computer-Aided Design)-programvare designer ingeniører hovedbjelkene, endevognene og trallerammen. Finite Element Analysis (FEA) brukes ofte til å simulere stress, nedbøyning og dynamiske belastninger for å optimalisere designet for styrke og vekt.
Mekanisk og elektrisk design:Dette inkluderer valg og utforming av drivsystemene (motorer, girkasser, hjul), heisemekanismen og det komplette elektriske kontrollsystemet med paneler, frekvensomformere (VFD) og sikkerhetsinnretninger.
Opprettelse av stykkliste:En detaljert liste over alle råvarer (stålplater, profiler) og innkjøpte komponenter (talje, motorer, bremser, ståltau, hjul) genereres.
Fase 2: Råvare- og komponentinnkjøp
Stålplater og profiler:Stålplater av høy-kvalitet (vanligvis Q235B eller Q345B i henhold til kinesiske standarder, tilsvarende S235JR/S355JR) anskaffes i nødvendige dimensjoner og tykkelser.
Kjøpte komponenter:Kritiske komponenter er hentet fra anerkjente leverandører. Disse inkluderer:
Heiseenhet (kan produseres-hjemme eller kjøpes)
Elektriske motorer for bro- og vognkjøring
Reduksjonsgirkasser
Hjul og aksler
Bremser
Elektriske komponenter (kontrollere, kontaktorer, grensebrytere, VFD-er, kabling)
Kulelager
Fase 3: Hovedstålfabrikasjon og maskinering
Dette er kjernen i produksjonsprosessen.
1. Fremstilling av hovedbjelke:
Kutting:Stålplater kuttes til ønsket størrelse og form ved hjelp av CNC plasma eller flammeskjæremaskiner for høy presisjon.
Web-/flensforberedelse:De vertikale vevplatene og horisontale topp-/bunnflensplatene klargjøres. For lange spenn er bærebjelkene ofte utformet som en konisk "I-bjelke"-profil (bredere i midten) for å optimalisere styrke-til-vektforhold.
Montering og sveising:Bjelkene er satt sammen på store jigger for å sikre retthet og riktig camber (en forhåndsinnstilt bøyning oppover for å motvirke nedbøyning under belastning). Dette er et kritisk skritt. Submerged Arc Welding (SAW) brukes ofte for sin dype penetrering og høy-kvalitet, konsistente sveiser på lange sømmer.
Stressavlastende:Etter sveising gjennomgår hovedbjelkene ofte stressavlastende varmebehandling i en stor ovn. Denne prosessen fjerner indre spenninger som skapes under sveising, forhindrer fremtidig forvrengning og sikrer dimensjonsstabilitet.
Maskinering:Tilpasningsflatene til endevognene og vognskinnene er bearbeidet med en høvel eller fresemaskin for å sikre en perfekt flat og jevn overflate.
2. Fremstilling av endevogn (endelastebil):
Endevognene er laget av stålseksjoner og plater.
De rommer hjulene, drivmotorene og girkassene for brobevegelsen.
Hjulbasene er boret og maskinert til presise toleranser for å sikre riktig innretting og at alle hjul kommer i kontakt med rullebaneskinnene.
Fase 4: Mekanisk montering
1. Bromontering:
De to hovedbjelkene er plassert parallelt med hverandre og koblet til endevognene ved hjelp av høy-bolter eller ved sveising, og danner hele brostrukturen.
Devognskinnerer nøyaktig innrettet og boltet på toppen av hovedbjelkene.
2. Trallerammemontering:
Vognrammen er satt sammen, og dens hjul, drivverk og hovedløfteenheten (inkludert ståltau, motor, girkasse og krokblokk) er montert på den.
3. Installasjon av drivsystem:
Kjøredrivenhetene (motor, girkasse, kobling) er installert på endevognene (for brobevegelse) og på vognrammen (for vognbevegelse).
Alle mekaniske komponenter er justert for å forhindre binding og for tidlig slitasje.
Fase 5: Installasjon av elektrisk system
Kabelopprullingssystem:Hovedstrømforsyningssystemet for kranen (f.eks. lederstenger eller festonsystemer) er installert langs brobjelken.
Installasjon av kontrollpanel:Hovedkontrollpanelet, VFD-er og andre elektriske komponenter er montert i en beskyttet innkapsling, vanligvis på brobjelken.
Kabling:Alle motorer, bremser, grensebrytere og sikkerhetsanordninger er koblet i henhold til det elektriske skjemaet.
Operatørkontrollstasjon:Den hengende kontrollstasjonen (hengt fra kranen) eller et radiofjernkontrollsystem er tilkoblet og testet.
Fase 6: Overflatebehandling og maling
Forberedelse av overflaten:Hele kranstrukturen er sprengt-for å fjerne kalkavleiring, rust og sveiseslagg, og skaper en ren, ru overflate for optimal malingvedheft.
Grunning:En rusthemmende-primer påføres umiddelbart etter sprengning for å forhindre oksidasjon.
Maleri:Det påføres flere strøk med-kvalitets industriell emaljemaling. Fargen er ofte i henhold til kundespesifikasjoner eller standard fabrikkpraksis (f.eks. internasjonal oransje/gul for synlighet). Malingsprosessen beskytter kranen mot korrosjon i industrielle miljøer.
Fase 7: Factory Acceptance Testing (FAT)
Før demontering for forsendelse, gjennomgår den ferdigmonterte kranen strenge tester.
Visuell inspeksjon:Kontroll av dimensjoner, sveisekvalitet og montering.
Ingen-belastningstest:Kjøre kranen, trallen og taljen i alle retninger for å verifisere jevn drift, riktig hastighet og funksjonalitet til alle kontroller og endebrytere.
Statisk belastningstest:Taljen løftes med prøvelast25 % større enn den nominelle kapasiteten(i henhold til FEM/ISO-standarder). Lasten holdes i 10-15 minutter for å sjekke for strukturell deformasjon, sveiseintegritet og bremseholdekapasitet.
Dynamisk belastningstest:Kranen betjenes med prøvelast10 % større enn den nominelle kapasiteten. Alle bevegelser er testet for å sikre ytelse under dynamisk stress.
Elektriske sikkerhetstester:Isolasjonsmotstand, jordingskontinuitet og riktig funksjon av alle nødstopp og sikkerhetskretser er verifisert.
Fase 8: Demontering, pakking og frakt
Etter å ha passert FAT, demonteres kranen forsiktig i transportable seksjoner (hoveddragere, endevogner, tralle, elektriske paneler).
Alle komponenter er profesjonelt pakket og beskyttet mot skade under transport.
De sendes til kundens sted, hvor de vil bli remontert og installert av tekniske mannskaper.

Verkstedvisning:
Selskapet har installert en intelligent utstyrsadministrasjonsplattform, og har installert 310 sett (sett) med håndterings- og sveiseroboter. Etter ferdigstillelse av planen vil det være mer enn 500 sett (sett), og utstyrsnettverkshastigheten vil nå 95 %. 32 sveiselinjer er tatt i bruk, 50 er planlagt installert, og automatiseringsgraden for hele produktlinjen har nådd 85 %.


Populære tags: europeisk brokran med dobbel bjelke, produsenter, leverandører, fabrikk for europeisk brokran med dobbel bjelke
Du kommer kanskje også til å like



Sende bookingforespørsel