


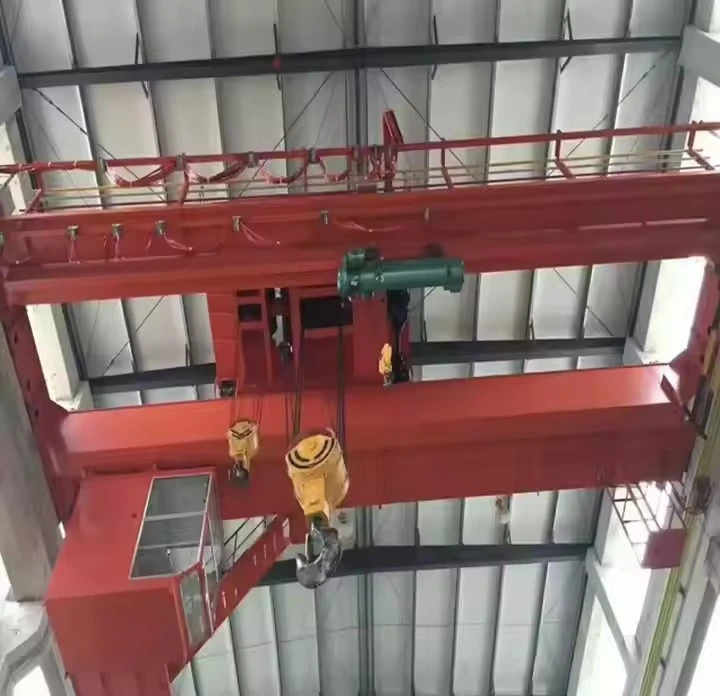


Reisende støperi overhead Crane
Produktbeskrivelse
Hva er en traverskran for støperi?
A Reisende støperi overhead Crane(ofte kalt en støpekran eller varmmetallkran) er en kraftig-spesielt konstruert overheadkran bygget for service i støperier og stålverk. Dens primære rolle er å håndtere ekstremt varme, tunge og ofte smeltede materialer som øser av smeltet metall, støpekolber og tunge former med absolutt pålitelighet og sikkerhet.
Nøkkelegenskaper og designfunksjoner
Støperikraner er i en klasse for seg, designet for å operere under alvorlige forhold med varme, støv og sjokkbelastninger.
1. Tung-klassifisering og struktur:
Støperitjenesteklasse:Vurdert under strenge standarder somFEM 2m eller ISO M8, noe som indikerer veldig tung-bruk med ekstreme belastningssykluser og sjokkbelastninger.
Dobbel bjelkedesign:Universal for støpekraner for å gi nødvendig styrke, stivhet og høy krokhøyde som kreves for å løfte massive øser.
Robust konstruksjon:Alle strukturelle komponenter (dragere, endetrucker) er bygget med ekstra materiale for å motstå tretthet fra termisk ekspansjon og tung belastning.
2. Spesialiserte løfteutstyr:
Hovedløfter med vogn:Utstyrt med en kraftig-talje for hovedoppgaven med å løfte øser. Vognen er ofte en "gående" type for bedre vektfordeling på lange spenn.
Hjelpeløft:En sekundær heise med mindre-kapasitet på samme vogn for håndtering av former, kjerner og annet utstyr, noe som gir operasjonsfleksibilitet.
Øvlkrok:Har en spesiell C-krok eller roterende krok designet for å feste tappene på en øse sikkert, og forhindre utilsiktet utkobling.
3. Varme- og gnistbeskyttelse:
Varmeskjold:Beskyttelsesvern er installert over kroken for å avlede strålevarme fra lasten bort fra kranens heisemaskineri og ståltau.
Høytemperaturtau-:Bruker tau med spesielle smøremidler og kjernematerialer som tåler høyere temperaturer uten å forringes.
Beskyttet elektrisk utstyr:Alle motorer, paneler og ledninger er helt lukket og ofte plassert i varme-beskyttede rom for å beskytte dem mot støv, fuktighet og ekstrem omgivelsesvarme.
Gnistbestandige-alternativer:I områder med eksplosivt støv kan komponenter spesifiseres med gnistbestandige-funksjoner, for eksempel hjulbeskyttelse i bronse eller spesifikke legeringskomponenter.
4. Redundans og sikkerhetssystemer:
Doble bremsesystemer:Flere, redundante feil-sikre bremser på alle heise- og reisebevegelser.
Load Moment Indicator (LMI):Et kritisk system som overvåker lastens vekt i sanntid-for å forhindre farlige overbelastninger.
Overbelastningsbegrensningsbrytere:Forhindrer at taljen løftes utover den sikre arbeidsbelastningen.
Nødstrøm-Av:Lett tilgjengelige N-stoppknapper på førerhuset og anhenget.
5. Kontroll og drift:
Isolert førerhus:Førerhuset er-luftkondisjonert, trykksatt med filtrert luft og sterkt isolert for å beskytte føreren mot varme, røyk og støy. Den er plassert for optimal synlighet av øsen og skjenkeområdet.
Presisjonskontroll:Taljer har mikro-hastighetskontroller ("krypehastighet") for å tillate presis posisjonering under den kritiske helleprosessen.
Radio fjernkontroll:Som et alternativ til førerhuset gjør dette at føreren kan flytte til det sikreste og mest optimale stedet for å se heisen.
Kjernekomponenter: Lager, girkasse, motor, pumpe
Opprinnelsessted: Henan, Kina
Garanti: 1 år
Vekt (KG):2000 kg
Video utgående-inspeksjon: Leveres
Maskintestrapport: Leveres
Design: Dobbeltstråle
Effektivitet: høy effektivitet
Driftshastighet: Høyhastighetsdrift
Stabilitet: Anti-svingfunksjon
Farge: Valgfritt
Strømkilde: 110V/220V/230V/380V/440V, tilpasset
Spennvidde: 7,5-31,5m

Bilder og komponenter
1. Primært strukturelt system (the Heavy-Duty Frame)
Dobbeltbjelkebro:Kjernen i kranen, bestående av to kraftig fabrikerte stålkassedragere designet for maksimal styrke og stivhet for å håndtere alvorlige støtbelastninger fra øser og smeltet metall.
Forsterkede endetrucker:Strukturene i hver ende av broen som huser reisehjulene, motorene og girene. De er bygget med ekstra forsterkning for å støtte den enorme vekten.
Kraftig-rullebane og skinner:Robuste skinneskinner og bærende søyler/konstruksjoner designet for å tåle de dynamiske belastningene fra kranen og dens maksimale kapasitet, ofte med ekstra avstivning.
 |
 |
2. Løfte- og håndteringssystemer (arbeidshestens komponenter)
Hovedheisenhet:Den primære løftemekanismen, designet for kranens maksimale kapasitet.
Høyt-moment heisemotor:Designet for tunge-starter og stopp.
Flere-skivebremser:Redundante, feil-sikre bremsesystemer som er kritiske for å holde tunge, farlige laster.
Giret heiseenhet:Kraftig-gir for å håndtere belastning og støt.
 |
 |
Hjelpeløft:En annen talje med mindre-kapasitet på samme vogn for håndtering av støpeformer, kjerner og annet utstyr, noe som gir operasjonsfleksibilitet uten behov for en ekstra kran.
Spesialisert vogn:Rammen som bærer hoved- og hjelpeheiser.
Tralleramme:Bygget for å tåle termisk ekspansjon og tunge belastninger.
Trolley Travel Drives:Motorer og gir for å flytte taljene langs brodragerne.
Løftefeste for øse:En spesialdesignet krok (ofte en C-krok eller en motorisert roterende krok) som kobler fast tappene (tappene) på en øse for å forhindre utilsiktet utkobling.

3. Heat & Hazard Protection Systems (The Defensive Armor)
Varmeskjold og deflektorer:Metallplater installert over krokområdet for å avlede strålevarme fra det smeltede metallet bort fra kranens heisemaskineri, ståltau og elektriske komponenter.
Beskyttede elektriske systemer:
Vedlagte ledere:Fullt beskyttede strømforsyningssystemer (som lukkede lederstang eller festonsystemer) for å forhindre inntrenging av støv og fuktighet.
Varmebestandig-ledninger:Isolasjon på alle ledninger er klassifisert for høye temperaturer.
Avkjølte/isolerte rom:Elektriske paneler og stasjoner er ofte plassert i isolerte eller ventilerte skap.

Høytemperaturtau-:Spesialproduserte tau med smøremidler og kjernematerialer som tåler strålevarmen uten å miste integriteten.
Gnistbestandige-funksjoner:Alternativer som hjulbeskyttelse i bronse eller ikke-jernholdige komponenter i områder der eksplosivt støv kan være tilstede.


4. Kontroll- og sikkerhetssystemer (nervesenteret og reflekser)
Isolert førerhus:
Luftkondisjonert og trykksatt:{{0}Gir et rent, kjølig miljø for operatøren, under trykk for å holde støv og røyk ute.
Termisk isolasjon:Vegger og vinduer er isolert mot strålevarme.
Ergonomiske kontroller:Designet for presis kontroll under kritiske helleoperasjoner.
Redundante bremsesystemer:
Primær brems:På motorakselen.
Sekundær nødbrems:En mekanisk fjærbrems-som kobles inn automatisk hvis strømmen svikter.

Load Moment Indicator (LMI):Uten tvil den mest kritiske sikkerhetsanordningen. Den overvåker konstant lastvekten og advarer operatøren hvis en overbelastning er overhengende, og forhindrer katastrofal strukturell feil.
Grensebrytere:
Heis øvre/nedre grense:Forhindrer over-heising eller slakk tau.
Reisegrenser for vogn og bro:Hindrer at kranen kjører inn i endestoppene.
Nødsystemer:
Nødstopp (E-Stopp):Flere, lett tilgjengelige knapper for å kutte strømmen til alle kranbevegelser.
Vindmåler:For utendørs kraner måler vindhastigheten og kan alarmere eller stenge driften hvis grensene overskrides.
Anti-kollisjonssystem:Forhindrer at kraner på samme rullebane kolliderer.

Skisse

Hovedteknisk

Fordeler
Fordeler med traverskraner for støperi
Disse kranene er ikke bare «tunge-plikter»; de er konstruert for et spesifikt, straffende miljø. Fordelene deres er direkte knyttet til denne-formålsbygde designen.
1. Uovertruffen sikkerhet og risikoreduksjon
Dette er den viktigste fordelen. Håndtering av smeltet metall er iboende farlig, og disse kranene er designet for å minimere risiko.
Feil-sikre systemer:Redundante bremser, overbelastningsbegrensningsenheter og sikre øsekroker forhindrer lastfall.
Operatørbeskyttelse:Det isolerte,-luftkondisjonerte førerhuset beskytter føreren mot ekstrem varme, røyk og støy, reduserer tretthet og sikrer årvåkenhet.
Kontrollert håndtering:Presisjonsløftekontroller muliggjør langsom, forsiktig bevegelse og helling, og minimerer risikoen for søl og sprut.
2. Maksimert produktivitet og prosessflyt
Støperikraner er det sentrale leddet i produksjonskjeden, og deres effektivitet dikterer anleggets samlede produksjon.
Høyhastighets{{0}materialhåndtering:De muliggjør rask overføring av store mengder råvarer, smeltet metall og ferdige støpegods.
Prosessintegrering:En enkelt kran kan utføre flere oppgaver: lade ovnen, overføre smeltet metall, helle i former og håndtere ferdige støpegods, noe som skaper en sømløs arbeidsflyt.
Eliminering av flaskehalser:Ved å tilby pålitelig og rask transport av det mest kritiske elementet-smeltet metall- forhindrer de forsinkelser som ellers ville stoppe hele produksjonslinjen.
3. Overlegen holdbarhet og pålitelighet
Bygget for å tåle "støperiklassen" (FEM 2m / ISO M8) arbeidssyklusen, er disse kranene utrolig robuste.
Varme- og gnistmotstand:Med varmeskjold, høy-temperaturledninger og beskyttede komponenter tåler de strålevarme og slipestøv som raskt vil ødelegge en standardkran.
Støtbelastningsmotstand:Den kraftige-dobbele-bjelken og de forsterkede mekaniske delene er bygget for å håndtere de dynamiske påkjenningene ved start og stopp med tunge, svingende øser.
Redusert nedetid:Deres robuste konstruksjon fører til lengre levetid og sjeldnere havarier, noe som er avgjørende i en kontinuerlig prosessindustri som metallstøping.
4. Prosess-Muliggjør presisjon og allsidighet
Presisjonsstøping:Mikro-hastighetskontroller («krypehastighet») lar en operatør helle smeltet metall i former med millimeters nøyaktighet, noe som er avgjørende for å produsere høy-kvalitetsstøpegods og redusere avfall.
Dobbel-løftefleksibilitet:Den vanlige konfigurasjonen av enHovedløfter(for sleiver) og enHjelpeløfter(for støpeformer, kolber osv.) gjør én kran i stand til å håndtere praktisk talt alle tunge løft i støperiet.
Søknad:
Bruksområder for traverskraner for støperi
Bruken av denne kranen definerer selve designet. Det er involvert i kjerneprosessen for metallstøping fra start til slutt.
Ovnlading:Kranen (noen ganger ved hjelp av en magnet eller gripebøtte) løfter og transporterer råmaterialer som skrapmetall, råjern og legeringselementer for å lade smelteovnen.
Overføring og helling av smeltet metall (kjernefunksjonen):
Tapping:Løft en tom øse til ovnen for å fylles med smeltet metall.
Overføre:Transport av den fulle, tunge øsen med smeltet metall fra ovnsområdet til hellesonen. Dette krever en jevn, kontrollert bevegelse for å unngå sprut.
Helling:Operatøren bruker kranens presisjonskontroller for å helle metallet fra øsen over i de ventende formene. Dette er en meget dyktig operasjon muliggjort av kranens ytelse.
Mugg- og støpehåndtering:
Formforberedelse:Flytt tunge sandformer og kjernemontasjer på plass før helling ved hjelp av hjelpeløfteren.
Shakeout:Etter at metallet har størknet, løfter kranen det varme, tunge støpegodset (fortsatt i formen) og flytter det til shakeout-stasjonen hvor sandformen brytes bort.
Etterbehandling og vedlikehold:
Etterbehandling:Transport av avkjølte støpegods til rengjørings-, slipe- og etterbehandlingsstasjoner.
Vedlikehold:Løfting av tunge ovnskomponenter, øser og maskineri for reparasjon eller utskifting.
Kranproduksjon prosedyre
Produksjonsprosedyren for enReisende støperi overhead Craneer en kompleks, flertrinnsprosess som involverer streng konstruksjon, fabrikasjon og testing for å sikre at den tåler de ekstreme kravene i et støperimiljø.
Her er en detaljert oversikt over produksjonsprosedyren, fra konsept til installasjon.
Fase 1: Prosjektinitiering & Engineering Design
Denne fasen transformerer driftskrav til detaljerte, fabrikerbare planer.
1. Kravanalyse og tilbud:
Kundekonsultasjon:Ingeniører samarbeider med klienten for å bestemme spesifikke behov: kapasitet (hoved- og hjelpeheiser), spennvidde, løftehøyde, driftssyklus (f.eks. FEM 2m / ISO M8), og spesielle funksjoner (type øsekrok, varmebeskyttelsesnivå).
Nettstedsundersøkelse:Vurdering av anleggets rullebane, strømforsyning og miljøforhold.
Teknisk forslag og tilbud:Detaljert spesifikasjon og pris sendes inn for godkjenning fra kunden.
2. Detaljert teknisk design:
Strukturell design:
bjelkedesign:Beregning av laster og spenninger for å designe dobbelbjelkekassestrukturen, inkludert dynamiske lastfaktorer for øsehåndtering.
Slutttruck og rammedesign:Design av benstrukturer og tilkoblinger for maksimal stabilitet.
Rullebaneanalyse:Verifikasjon av at eksisterende rullebane kan støtte kran eller design av nytt rullebanesystem.
Mekanisk design:
Heisemekanismedesign:Dimensjonering av motorer, girkasser, bremser, ståltau og tromler for både hoved- og hjelpetaljer.
Tralledesign:Utforming av trallerammen og reisemekanismene.
Long Travel Design:Dimensjonering av drivhjul, motorer og girkasser for kranens brobevegelse.
Design av elektrisk og kontrollsystem:
Strømfordeling:Utforming av lederstangsystemet eller kabelspoler.
Kontrollskjema:Lage koblingsskjemaer for kontrollpanelet, førerhuset og fjernkontrollen.
Sikkerhetssystemintegrasjon:Utforming av kretser for Load Moment Indicator (LMI), grensebrytere, bremser og nødstopp.
Spesielle støperifunksjoner Design:
Varmebeskyttelse:Utforming av varmeskjold, spesifisering av-høytempererte ståltau og maling og planlegging av elektriske komponenters isolasjon.
Design av øsekrok:Konstruer den spesifikke krokmekanismen for sikkert inngrep på øsen.
Fase 2: Anskaffelse og fabrikasjonsforberedelse
1. Material- og komponentinnkjøp:
Konstruksjonsstål:Bestiller høy-kvalitets stålplater og seksjoner for dragere og endebiler.
Mekaniske komponenter:Innkjøp av motorer, girkasser, bremser, hjul, lagre og ståltau fra sertifiserte leverandører.
Elektriske komponenter:Innkjøp av VFD-er, PLS-er, kontaktorer, sikkerhetsbrytere og lederstangsystemet.
Spesialvarer:Bestilling av LMI-systemet, isolert førerhus og høy-temperaturmaling.
2. Fabrikasjon og produksjon:
Det er her den fysiske kranen bygges, typisk etter en flyt som dette:
bjelkefabrikasjon:
Kutting:Stålplater kuttes til størrelse ved hjelp av CNC plasma eller laserskjærere.
Sveising:Plater sveises inn i boksbjelken av sertifiserte sveisere. Dette er et kritisk skritt, som krever streng prosedyrekontroll.
Stressavlastende:De sveisede dragerne kan varme-behandles i en ovn for å avlaste indre påkjenninger og forhindre forvrengning.
Maskinering:Bjelkeendene og vognskinnene er maskinert for å sikre en flat, jevn overflate og presise dimensjoner.
Under-sammenstilling:
Sluttbilmontering:Hjul, aksler og drivverk er montert på lastebilens enderamme.
Trallerammemontering:Trallerammen bygges, og heiseenhetene er montert på den.
Heiseenhet:Motorer, girkasser, tromler og bremser er satt sammen til en komplett heiseenhet.
Overflatebehandling og maling:
Sprengning:Alle strukturelle komponenter er sprengt med stålhagl for å rengjøre og profilere overflaten for malingsvedheft.
Grunning og maling:Flere strøk med høy-temperatur-, korrosjonsbestandig-maling påføres. Malingssystemet er ofte spesifisert for å tåle høy omgivelsesvarme.
Fase 3: Montering, testing og installasjon
1. Fabrikkmontering og testing (FAT - fabrikkgodkjenningstest):
Kranen er delvis eller fullstendig montert på produsentens anlegg.
Klienten er ofte til stede for å overvære testene, som inkluderer:
Visuell inspeksjon:Kontroll av dimensjoner, sveisekvalitet og maling.
Ingen-belastningstest:Kjøre alle bevegelser (talje, vogn, bro) for å sjekke jevn drift, støy og justering.
Lasttest:Tester med125 % av nominell kapasitet(Standard Load Test) for å verifisere strukturell integritet og ytelse. Lasten holdes for å kontrollere bremseytelsen.
Funksjonalitetstest:Tester alle sikkerhetsenheter-endebrytere, bremser, nødstopp og LMI-systemet.
2. Demontering, frakt og installasjon på stedet:
Etter å ha passert FAT, blir kranen forsiktig demontert, merket og sendt til kundens sted.
Ereksjon:Et spesialisert team monterer kranen på kundens rullebane. Dette innebærer:
Plassering av endebilene på skinnene.
Løfting og sammenkobling av brodragere.
Montering av vogn og taljer.
Montering av lederstangsystem og elektriske paneler.
3. Testing og igangkjøring på-stedet:
Endelig inspeksjon og justering:Verifiserer kranens innretting på rullebanen.
Lasttest på-side:Gjennomføring av en siste lasttest på kundens anlegg, ofte i nærvær av en sertifisert inspektør, for å sikre at alt fungerer som det skal etter installasjon.
Kundeopplæring:Opplæring av kundens operatører og vedlikeholdspersonell i sikker og riktig bruk av kranen.
Overlevering:Endelig dokumentasjon (manualer, sertifikater, som-bygde tegninger) leveres, og kranen blir offisielt overlevert til kunden.

Verkstedvisning:
Selskapet har installert en intelligent utstyrsadministrasjonsplattform, og har installert 310 sett (sett) med håndterings- og sveiseroboter. Etter ferdigstillelse av planen vil det være mer enn 500 sett (sett), og utstyrsnettverkshastigheten vil nå 95 %. 32 sveiselinjer er tatt i bruk, 50 er planlagt installert, og automatiseringsgraden for hele produktlinjen har nådd 85 %.


Populære tags: traverskran i støperi, produsenter, leverandører, fabrikk
Du kommer kanskje også til å like


Sende bookingforespørsel