




160T selvbalanserende broopprettingsmaskin-
160T: Refererer til dens maksimale nominelle løftekapasitet på 160 tonn (metriske tonn). Dette er dens viktigste ytelsesparameter, som bestemmer vekten til det største prefabrikerte bjelkesegmentet den kan løfte.
Selvbalansering-: Dette er den mest avanserte og mest avanserte teknologiske funksjonen. Det refererer til det faktum at under løfting og spenn-kryssing (flytter seg selv til neste molo), oppnår brobyggingsmaskinen automatisk total kraftbalanse gjennom sin indre mekaniske struktur og hydrauliske system, uten behov for motvekter eller kompleks forankring på molene eller det allerede oppsatte brodekket.
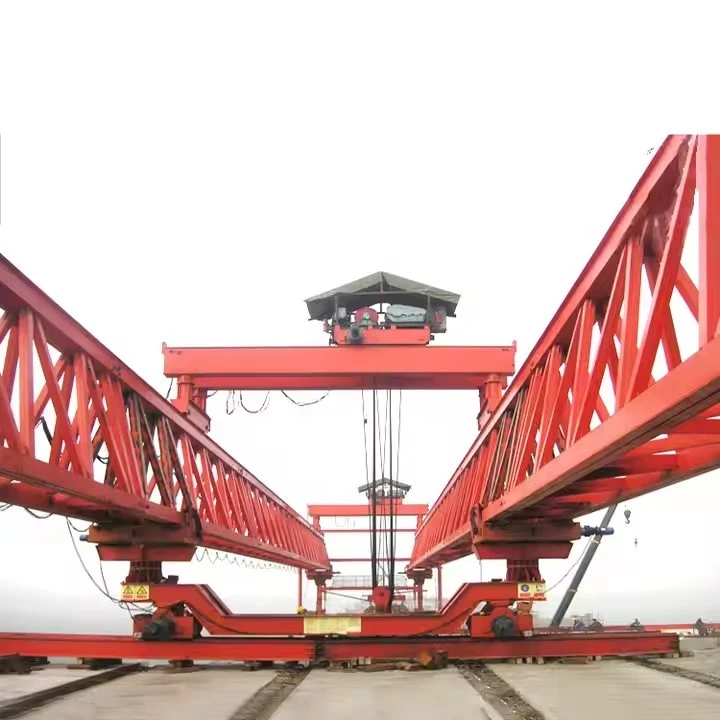
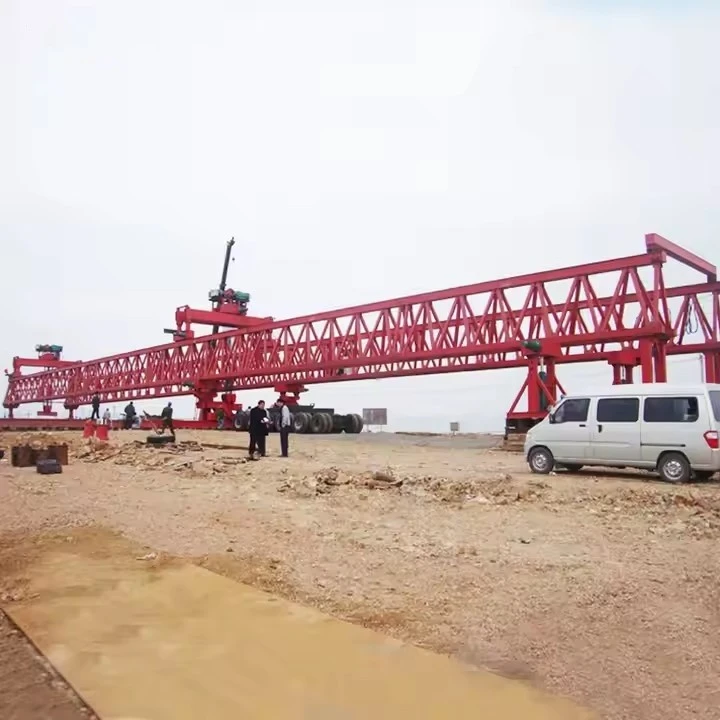
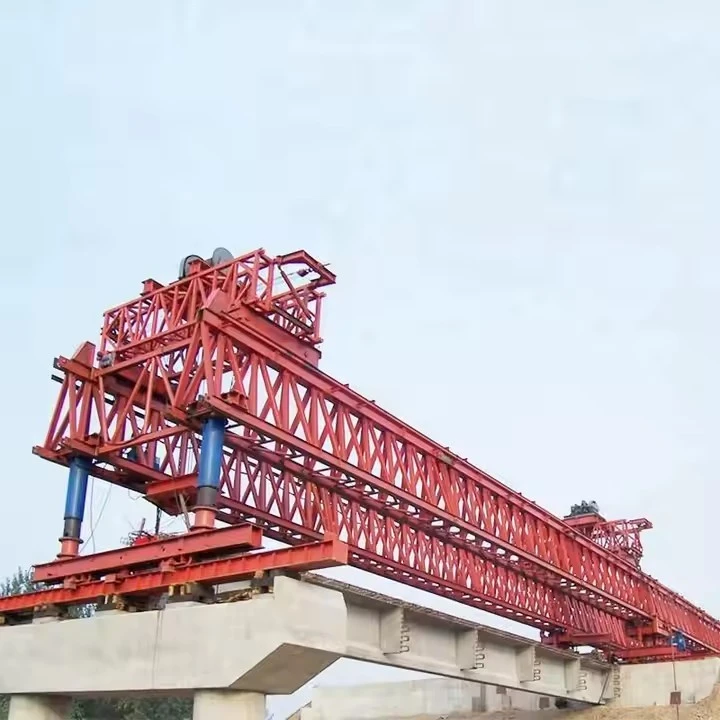
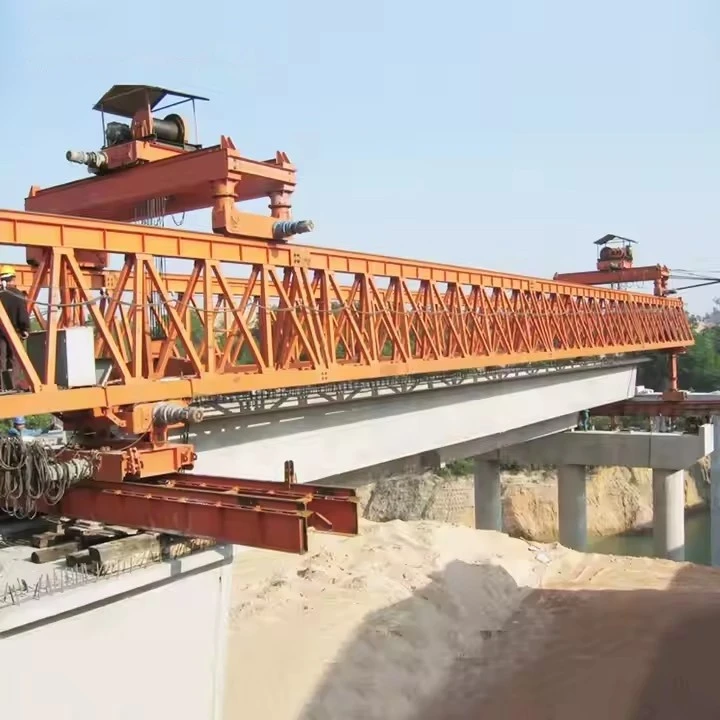
Bromonteringsmaskin: En stor, mobil kran spesielt designet for å sette opp prefabrikerte betongboksbjelker eller T-bjelker spenn for spenn på bropilarer.

Hvordan fungerer «selv-balansering»-mekanismen?
Arbeidsprinsippet for «selv-balansering» (kjerneteknologi)
Dette er den største forskjellen fra tradisjonelle motvekts-type eller hale-forankret bromonteringsmaskiner.
Under bjelkeheising: Hovedbjelken støttes på det allerede oppsatte brodekket og bryggene som skal reises via tre uavhengig kontrollerbare hydrauliske støttebenssystemer (foran, midt og bak). Veltemomentet som genereres under heising koordineres og reguleres av de hydrauliske systemene mellom støttebenene, og danner et stabilt "enkelt støttet bjelke" eller "kontinuerlig bjelke" støttesystem, internt balansert, og krever ingen ekstern motvekt.
Under spennovergang (selv-bevegelse):
De midtre og bakre støttebenene er godt støttet på det allerede oppsatte brodekket.
Det fremre støttebenet trekkes inn og "strekker seg" frem til bryggen og er sikret.
Bevegelsesmekanismen under midtre og bakre støtteben driver fjernlys fremover.
Etter å ha nådd den forhåndsbestemte posisjonen, justerer hvert støtteben sin støttetilstand, og forbereder oppreisningen av neste spenn.
Gjennom hele spennkryssingsprosessen er tyngdepunktet alltid kontrollert innenfor det stabile området som dannes av støttebenene, og forhindrer velting.
Nøkkeldesignparametre og ytelsesspesifikasjoner
| Parameter | Spesifikasjon |
|---|---|
| Løftekapasitet (per drager) | 120 metriske tonn |
| Maksimalt spenn (brygge til brygge) | 50 meter (typisk), kan tilpasses opptil 60 meter |
| Minimum kurveradius | 2000 meter (kan utformes for tettere radier) |
| Maksimal støttet karakter | ±4% |
| Løfteheiser | 2 x hovedtaljer (vanligvis 120 tonns kapasitet hver) |
| Heiseløftehastighet | 0-5 m/min (variabel hastighetskontroll) |
| Traverseringshastighet for vogn | 0-10 m/min (variabel hastighetskontroll) |
| Utskytningshastighet for fjernlys | 0-5 m/min (variabel hastighetskontroll) |
| Maskinens selv-fremdriftshastighet | 0-5 m/min (variabel hastighetskontroll) |
| Kontrollsystem | Sentralisert PLS med frekvenskontroll for alle bevegelser. Fjernkontrolloperasjon. |
| Strømforsyning | 380V / 50Hz / 3-fase (eller i henhold til prosjektkrav) |

Bilder og komponenter
Kjernefunksjonelle systemer og komponenter
1. Hovedstruktursystem ("skjelettet")
Hovedbjelke (bjelke):Den primære, lange-spennende boks-typen eller truss-bjelken som gir rekkevidden over broen og gapet. Den bærer heisetrallen.
Støtteben foran:Dette er justerbare ben som strekker seg ned fra forsiden av hovedbjelken for å hvile påneste brygge(den foran). De overfører belastningen under bjelkeplassering.
Bakre støtteben:Disse bena forankrer maskinen tiltidligere plassert dragereller brygga den står på. De er kritiske for stabilitet.
Selv-balanseringsmekanisme (kjernefunksjon):Dette er ikke en enkelt del, men et system, ofte integrert i bakstøtten. Den bruker:
Balansevektboks (eller hydrauliske balansesylindere):I stedet for en massiv fast betongblokk, kan den bruke en mindre, bevegelig vekt som skifter hydraulisk, eller et system med store hydrauliske sylindre som genererer en motvektskraft direkte, som reagerer mot den bakre støttekonstruksjonen.
Pivot/hengseltilkobling:Et avgjørende punkt, ofte nær bakstøtten, som lar hovedbjelken vippe litt og overføre momentkrefter inn i balansesystemet.
2. Heise- og krysssystem ("Muskelen")
Heisevinsj:En høy-dobbel-bremsevinsj med en kapasitet på over 160T (med sikkerhetsfaktor). Det gir kraften til å løfte bjelken.
Løftevogn:En motorisert vogn som går langs skinner på toppen/bunnen av hoveddrageren. Den bærer vinsjen og trinsesystemet, slik at bjelken kan flyttes i lengderetningen (fra baksiden til fronten av maskinen).
Ståltau og trinseblokker:Et kraftig-revesystem (flere fall) som multipliserer løftekraften og gir redundans og kontroll.
Løftebjelker (spredere):En justerbar løfteramme som kobler ståltauene til drageren. Det sikrer at bærebjelken løftes jevnt på to punkter, og forhindrer overdreven bøying.
3. Hydraulisk system ("Nerver og blod")
Hydraulisk kraftenhet (HPU):Den sentrale pumpestasjonen gir trykksatt olje til alle hydrauliske funksjoner.
Støttebenssylindre:Store, dobbeltvirkende- hydrauliske sylindre for presis heving, senking og fastklemming av bena foran og bak.
Balansesystemsylindere:De kraftige sylindrene som aktiverer den selvbalanserende-mekanismen (f.eks. skyve/trekke balansevekten eller generere reaktiv kraft).
Tralledrivmotorer:Hydrauliske motorer som driver frem løftetrallen.
Støtteben/sidestabilitetssylindre:Valgfritt, men vanlig for ekstra stabilitet under løfting.
4. Gang-/fremdriftssystem ("Føttene")
Langsgående gangmekanisme:Lar hele maskinen bevege seg fremover langs brodekket til neste arbeidsstasjon. Består av:
Gangstier eller skinner:Midlertidige skinner lagt på brudekket.
Gåvogner/biler:Motoriserte boggier under støttene foran og bak.
Skyv-trekk hydrauliske sylindre:Gi inkrementell "trinnende" bevegelse.
5. Elektrisk og kontrollsystem ("Hjernen")
Hovedkontrollskap og PLS:Den programmerbare logiske kontrolleren er hjernen, som integrerer alle kommandoer og sikkerhetslåser.
Førerhytte:Plassert for optimal synlighet, utstyrt med joysticker, berøringsskjerm-HMI-er og overvåkingsskjermer.
Sensorer og instrumentering:
Lasteceller:For vektmåling i sanntid-.
Inklinometer:Overvåk nivået og helningen til hovedbjelken (kritisk for selvbalansering).
Grensebrytere og kodere:For posisjonskontroll av vogn, ben og vinsj.
Trykksensorer:Overvåk status for hydraulikksystemet.
Strømfordeling:Strømbrytere, transformatorer og kabelspoler.
6. Hjelpe- og sikkerhetskomponenter
Forankrings- og bindingssystemer-:Bolter, klemmer og stenger for å feste maskinen sikkert til brokonstruksjonen under drift.
Nødbremsesystem:Uavhengig reservebremsing for vinsj og vogn.
Advarselsenheter:Sirener, varelys og alarmer.
Vindhastighetsindikator:Driften stanses ved høye vindhastigheter.
Plattformer, stiger og rekkverk:For sikker tilgang og vedlikehold.
Typisk arbeidssyklus (utheving av komponentinteraksjon)
Oppsett og forankring:Maskinen settes sammen eller går på plass over brygga.Bakre bener forankret,fremre bensenkes ned på neste brygge.
Egen-balanserende aktivering:Debalansesystem(sylindere/vekt) er aktivert, "for-laster" maskinen for å motvirke den kommende dragervekten.
Løfting:Bjelken løftes fra transportkjøretøyet avvinsjogløftebjelker.
Traversering og plassering:Devognbærer drageren frem langshoveddrager. Deselvbalanserende-systemjusterer hele tiden for å holde maskinen stabil. Bjelken er nøyaktig plassert på lagerputene.
Tilbaketrekking og gange:Vognen og løfteutstyret trekkes inn. Degangsystemer aktivert for å flytte hele maskinen fremover til neste spenn.

Skisse


Fordeler
A 160T Self-Balancing Bridge Erecting Machine (BBM)er et spesialutstyr designet for presis og sikker installasjon av pre-støpte brosegmenter, boksdragere og T-bjelker.
Her er de viktigste fordelene med en slik maskin, delt inn i kategorier:
1. Kjernetekniske og sikkerhetsmessige fordeler
Selvbalanse-mekanisme:Dette er den mest kritiske funksjonen. Maskinen bruker et motvektsystem (ofte hydraulisk eller mekanisk) for automatisk å balansere seg selv under løfting og utsetting av asymmetriske dragere. Dette eliminerer behovet for omfattende motvekt på maskinens hovedstruktur, og reduserer belastningen betydelig på de allerede-konstruerte bropilene og dekket.
Høy løftekapasitet og presisjon:Kapasiteten på 160-tonn gjør at den kan håndtere det store flertallet av pre-støpte segmenter for motorvei-, jernbane- og viaduktprosjekter. Den gir presisjon på millimeter-nivå ved posisjonering av dragere, noe som er avgjørende for justering og etterspenning.
Økt stabilitet og sikkerhet:Den balanserte designen reduserer veltemomentet drastisk. Dette gjør operasjoner mye sikrere under utfordrende forhold som sidevind, i kurver eller i hellinger. Det minimerer risikoen for katastrofal feil under den kritiske løftefasen.
Redusert belastning på brostruktur:Ved å balansere sin egen last overfører maskinen minimale torsjons- og bøyekrefter til bryggene og allerede-reiste dekkseksjoner. Dette muliggjør lettere, mer økonomiske brodesign og er avgjørende når du arbeider på eksisterende eller følsomme strukturer.
2. Drifts- og effektivitetsfordeler
Raskere ereksjonssyklus:Den selvbalanserende funksjonen-rationaliserer prosessen. Det er mindre tid brukt på manuelle balanseringsjusteringer, noe som gir raskere valg, flytting og plasseringssykluser. Dette fører til raskere prosjekttidslinjer.
Forbedret manøvrerbarhet:Disse maskinene er designet for å krysse de ferdige dekkseksjonene. Deres balanserte natur gjør oppskytingen (fremover til neste spenn) jevnere og sikrere.
Tilpasningsevne til komplekse geometrier:Den kan reise dragere på horisontale kurver, vertikale stigninger og til og med super-høyde seksjoner lettere enn tradisjonelle ubalanserte maskiner, takket være dens iboende stabilitet.
Reduserte grunnlagskrav:Siden den legger lettere belastninger på bryggene, eliminerer den noen ganger behovet for midlertidig støtte eller tung bryggeforsterkning, noe som sparer tid og kostnader på underkonstruksjonsarbeid.
3. Økonomiske og prosjektfordeler
Kostnads-effektivitet:Selv om den første investeringen er høy, fører gevinsten i hastighet, sikkerhet og reduserte krav til arbeidskraft/bakkestøtte til lavere totale prosjektkostnader, spesielt for lang-prosjekter med flere-broer.
Arbeidsoptimalisering:Det krever et mindre bakkemannskap sammenlignet med flere kraner eller tradisjonelle utsettingsmetoder. Driften er mer sentralisert og kontrollert fra maskinens kabin.
Minimal bakkeforstyrrelse (overhead lansering):Maskinen opererer fra dekksnivå, og minimerer behovet for store bakkebaserte-kraner, stengte veier eller forstyrrelser i terrenget under (elver, veier, daler). Dette er en stor fordel i miljøsensitive eller tettbygde områder.
Allsidighet:En 160T BBM kan ofte konfigureres med forskjellige løfterammer og fester for å håndtere ulike bjelketyper (boks, I-bjelke, U-bjelke) og bredder, noe som gjør den til en verdifull ressurs for et entreprenørselskap på tvers av flere prosjekter.
4. Sammenlignende fordeler i forhold til tradisjonelle metoder
vs. flere mobilkraner:Tryggere, mer presis, mindre bakkeplass kreves og mer effektiv for repeterende, lang-arbeid.
vs. ubalanserte lanseringsportaler:Tilbyr større sikkerhetsmarginer, tillater arbeid på lettere brygger og er bedre egnet for komplekse opprettinger.
vs. Full-Spanlansering:Mer fleksibel for varierende spennlengder og anleggsforhold, med lavere startkapitalkostnad for utstyret.
Sammendrag:
De160T Self-Balancing Bridge-reisemaskiner ensikrere, raskere og mer strukturelt hensynsfull løsningfor moderne brokonstruksjon. Dens primære fordel ligger i densselvbalanserende-evne, som åpner for en kaskade av fordeler: økt sikkerhet gjennom stabilitet, redusert belastning på den permanente strukturen, driftseffektivitet og totale kostnadsbesparelser for store-broprosjekter. Det er det foretrukne utstyret for å konstruere forhøyede motorveier, jernbaneviadukter og elvekryssinger hvor presisjon, hastighet og minimal bakkepåvirkning er avgjørende.

Søknad
Typiske applikasjonsscenarier
Lange viadukter med flere-spenn:Ideell for kontinuerlige, rette eller svakt buede forhøyede motorveier og jernbaner der spennene er repeterende (vanligvis 20m til 50m). Dette er den mest effektive applikasjonen.
Konstruksjon over eksisterende hindringer:Nødvendig for å bygge broer over travle veier, jernbaner, elver eller daler der minimale forstyrrelser og høy sikkerhet er avgjørende. Maskinen jobber ovenfra, og unngår behovet for bakkebaserte-kraner i følsomme områder.
Urban Flyover-prosjekter:Der hvor plass på arbeidsplassen er begrenset, minimerer maskinens faste skinnebane og drift over bakken fotavtrykk og trafikkpåvirkning.
Prosjekter med begrenset tilgang:Når brostedet er vanskelig å få tilgang til for store mobilkraner (f.eks. mykt underlag, avsidesliggende steder), gir montøren en stabil, dedikert løfteløsning når det første oppsettet er fullført.

Produksjonsprosedyre
160T selv-fremstillingsprosess for balanserende bromontering
Fase 1: Design og prosessforberedelse
Kontrakt og teknisk gjennomgang:
Bekreft kundenes tekniske spesifikasjoner, broparametere (spennvidde, kurveradius, langsgående helning, bjelketype og vekt osv.), arbeidsmiljø og spesielle krav.
Gjennomføre mulighetsanalyse og foreløpig design.
Detaljert design:
Strukturell design: Fullfør hele settet med tegninger for hovedbjelken (dobbel ledebjelke), fremre/bakre støtteben, midtre støtteben, løftevogn, traversbane og hydrauliske og elektriske systemer. Fokuser på finite element analyse (FEA) for å sikre at strukturell styrke, stivhet og stabilitet (spesielt veltemotstand) oppfyller standardene.
Mekanismedesign: Detaljer utformingen av løfte-, langsgående bevegelse, traversbevegelse og dramekanismer, og beregn utvalget av motorer, reduksjonsgir, bremser, ståltau og løfteinnretninger.
Hydraulisk systemdesign: Design de hydrauliske kretsene for de selvbalanserende kjernestøttenes løfte-, forlengelses- og nivelleringsfunksjoner, for å sikre synkroniseringsnøyaktighet og sikkerhetslåsing.
Elektrisk og kontrollsystemdesign: Design kjørekontroll, sikkerhetsovervåking (stress, nivå, reisegrenser), fjernstyrt/kablet kontrollsystem og feildiagnosesystem.
Prosessdokumentasjon:
Utvikle produksjonsprosessspesifikasjoner, sveiseprosedyrekvalifikasjonsrapporter (PQR) og sveiseprosedyrespesifikasjoner (WPS).
Utvikle monterings- og inspeksjonsprosedyrer for nøkkelkomponenter (hovedbjelker, ben).
Utvikle lister og akseptstandarder for kjøpte og utkontrakterte deler.
Andre trinn: Innkjøp av råvarer og kjøpte komponenter
Stålinnkjøp og for-forbehandling:
Anskaffe metallplater og profiler som oppfyller designkrav (hovedsakelig Q345B og over).
Utfør kuleblåsing og rustfjerning, og påfør butikkprimer (sveisbar rust-forebyggende maling).
Innkjøp av nøkkelkjøpte komponenter:
Elektromekaniske komponenter: Motorer, reduksjonsgir, bremser, tromler, høytrykksvaier, trinser, lagre.
Hydrauliske komponenter: Hydrauliske pumpestasjoner, sylindre, proporsjonalventiler, balanseventiler, låseventiler, rør og beslag.
Elektriske komponenter: PLS, frekvensomformer, sensorer (tilt, trykk, ledningskoder), fjernkontroll, el-skap.
Sikkerhetskomponenter: Overbelastningsbegrenser, høydebegrenser, vindmåler, nødstoppbryter.
Fase tre: Strukturell komponentproduksjon (kjerneprosess)
Materialskjæring og forming:
CNC-skjæring: Presisjonsskjæring av metallplater ved hjelp av en CNC plasma/flammeskjæremaskin for å sikre avfasningskvalitet.
Profilforbehandling-: Retting, kutting, boring.
Panelrulling og bøying: Brukes til sylindriske strukturer eller delseksjoner av boksbjelker.
Montering og sveising:
Komponentmontering og sveising: Montering og sveising av hovedbjelkesegmenter, bensegmenter, tverrbjelker osv. på spesialiserte jigger. Streng kontroll av monteringshull og feiljustering.
Sveiseoperasjoner: Utføres av sertifiserte sveisere i henhold til WPS-standarder. Større sveiser (hovedbjelke- og flenssveiser, kritiske bensveisinger) krever full penetrering og gjennomgår ikke-destruktiv testing (UT-ultralydtesting eller RT-radiografisk testing).
Etter-sveisebehandling: Avspenningsbehandling (f.eks. vibrasjonsaldring eller varmebehandling), korrigering av sveisedeformasjon.
Maskinering:
Maskinering av nøkkelforbindelsesdeler, slik som hengselhull for støtteben, monteringsflater på hjulaksel, flensoverflater osv., for å sikre dimensjonsnøyaktighet og geometriske toleranser.
Fjerde trinn: Elektromekanisk-montering av hydraulisk system og sluttmontering
Komponentfor-sammenstilling:
Monter kranvognen (inkludert løftemekanisme og traverseringsmekanisme).
Sett sammen hver støttebensenhet (inkludert hjulbokser, hydraulisk jekkanordning og sidejusteringsmekanisme).
Sett sammen førerhuset, det elektriske skapet og den hydrauliske pumpestasjonen.
Hovedstrålemontering:
På den endelige monteringsplattformen kobler du hvert segment av hovedbjelken til en helhet med høy-bolter. Inspiser den generelle nøyaktigheten til hovedstrålen, inkludert camber og sidebøyning.
Sluttsamling:
Løft hovedbjelken på støtterammen.
Installer de fremre støttebenene, de midtre støttebenene og de bakre støttebenene i rekkefølge, og koble til hydraulikkledningene og de elektriske ledningene.
Installer løftetrallen, traversskinner, stigeplattform og andre hjelpekonstruksjoner.
Koble de elektriske og hydrauliske kontrollsystemene fullstendig.
Fase 5: Fabrikkdrift og testing (avgjørende)
Ingen-belastning idriftsettelse:
Kontroller driftsretningen, hastigheten og stabiliteten til hver mekanisme.
Test responsen og påliteligheten til kontrollsystemet (lokalt/fjernstyrt).
Juster hydraulikksystemets trykk, synkronisering og trykkholdeytelse.
Kalibrer alle sikkerhetsendebrytere og sensorer.
Statisk belastningstest:
Utfør en statisk belastningstest ved 125 % av nominell belastning (200T). Løft testlasten 100-200 mm fra bakken og hold den i minst 10 minutter.
Mål fjernlysavbøyningen, støttebenssetningen og permanent strukturell deformasjon; se etter sprekker i strukturen.
Dynamisk belastningstest:
Utfør en dynamisk lasttest ved 110 % av nominell last (176T). Utfør løft-bremsing, kjøring og kombinerte bevegelser.
Test den dynamiske ytelsen til mekanismen, bremsepålitelighet og strukturelle vibrasjoner.
Selv-balansefunksjonsspesifikk test:
Simuler gjennom-hullsforhold for å teste den automatiske nivelleringen og stabiliteten til de fremre og bakre støttebenene under løfting og støtteoverganger.
Test anti-veltekapasiteten og balansejusteringsresponsen under ensidig belastning.
Sjette trinn: Maling, merking og forsendelse
Generelt maleri:
Sandblås eller slip hele overflaten til Sa2,5-graden.
Sprayprimer, mellomstrøk og toppstrøk. Farger i henhold til kunde- eller bedriftsstandarder.
Påfør rustsikker-beskyttelse på kritiske områder (som friksjonsoverflater).
Merking og merking:
Installer permanente navneskilt (inkludert modell, nominell løftekapasitet, produksjonsdato, serienummer osv.).
Fest/spray sikkerhetsadvarselsskilt, løftepunktmarkeringer og bruksanvisningsskilt.
Dokumentlevering:
Kompiler og lever følgende dokumenter: Produktsertifikat om samsvar, samsvarssertifikater og instruksjoner for hovedinnkjøpte komponenter, Drifts- og vedlikeholdshåndbok, Generell tegning og katalog over forbruksvarer, Typetestrapport (hvis noen), Sveise- og feildeteksjonsrapport, etc.
Demontering og frakt:
Basert på transportforhold vil hele maskinen vitenskapelig demonteres i moduler (fjernbjelkesegmenter, støtteben, traller, etc.).
Beskytt grensesnittene på riktig måte, sørg for rustsikker-emballasje og klargjør et forsendelsesmanifest.


Verkstedvisning
Selskapet har installert en intelligent utstyrsadministrasjonsplattform, og har installert 310 sett (sett) med håndterings- og sveiseroboter. Etter ferdigstillelse av planen vil det være mer enn 500 sett (sett), og utstyrsnettverkshastigheten vil nå 95 %. 32 sveiselinjer er tatt i bruk, 50 er planlagt installert, og automatiseringsgraden for hele produktlinjen har nådd 85 %.


Populære tags: 160t selv-balanserende bromonteringsmaskin, Kina 160t selv-balanserende bromonteringsmaskin produsenter, leverandører, fabrikk
Du kommer kanskje også til å like


Sende bookingforespørsel