


Single Girder Bridge Crane Hot Salg
Produktbeskrivelse
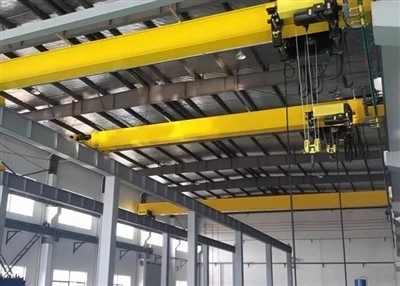
En enkelt bjelkebrokran (også kjent som enunder-løpende brokran) er en type overliggende løftesystem der taljen og trallen går på bunnflensen til en enkelt primærbjelke (brodrageren). Hele denne brodrageren er støttet og beveger seg langs to rullebaner, som typisk er montert på byggets takkonstruksjon eller støttesøyler.
Kjernekomponenter: girkasse, motor, gir
Opprinnelsessted: Henan, Kina
Garanti: 1 år
Vekt (KG): 10000 kg
Video utgående-inspeksjon: gitt
Maskintestrapport: Levert
Salgsenheter: Enkeltvare
Enkeltpakkestørrelse: 600X300X300 cm
Enkel bruttovekt: 200.000 kg
Bilder og komponenter
1.Fjernlys
Hovedstrålen har tre kritiske jobber:
Støtt lasten: Den må bære vekten av taljen, trallen og den løftede lasten uten å svikte.
Motstå bøying (avbøyning): Den må være stiv nok til å minimere henging når den er belastet, og sikre stabilitet og presis lastplassering.
Sørg for en rullebane: Bunnflensen fungerer som rullebaneskinnen for heisevognen.
2. Løftesystem
Hvordan løftesystemet fungerer sammen
Integreringen av disse komponentene skaper et sammenhengende system:
Montering: Taljen henges opp fra, eller sitter på, trallens ramme.
Bevegelse: Trallehjulene går langs bunnflensen på hovedbrodrageren.
Operasjon:
Operatøren bruker kontrollen (vedheng eller fjernkontroll) til å sende kommandoer.
For løft/senking sendes kraft til heisemotoren.
For krysskjøring sendes strøm til vognmotoren (hvis motorisert).
Dette gjør at operatøren kan plassere kroken hvor som helst innenfor kranens arbeidsområde ved å kombinere kranens lange vandring, trallens tverrvandring og taljens vertikale løft.
 |
 |
3. Sluttvogn
Ramme: Den stive stålkonstruksjonen som rommer alle andre komponenter. Den er boltet eller koblet til hoveddrageren.
Hjul (Spor): Hjulene som går på rullebanebjelkens flens. Det er vanligvis to hjul per endevogn (fire totalt for kranen).
Aksler og lagre: Akslene støtter hjulene, og lagre av høy-kvalitet sikrer jevn rotasjon med minimal friksjon.
Drivenhet (på drevet ende): På en motorisert kran vil den ene endevognen inneholde en elektrisk motor, girkasse og brems som driver hjulene til å flytte hele kranen.
Samlersystem (hvis elektrifisert): Punktet der elektrisk kraft hentes fra rullebanelederne (samleskinner eller festongsystem) for å forsyne kranen og taljen.
 |
 |
4. Crane reisemekanisme
Trekk: Drivhjulene må ha nok friksjon med rullebanebjelken til å drive kranen uten å skli, spesielt ved start eller stopp.
Innretting: Hele mekanismen er avhengig av at rullebanebjelkene er parallelle og jevne. Feiljustering forårsaker binding, overdreven slitasje og økt strømforbruk.
Driftssyklus: Drivmotoren og bremsen er klassifisert for en spesifikk driftssyklus (f.eks. CMAA klasse A til F). Bruk av en lett-driftsmekanisme i et alvorlig-bruk vil føre til rask feil.
5. Tralle-bevegelsesmekanisme
Tralleramme: Den stive stålkonstruksjonen som holder alle komponenter og fungerer som grensesnitt for taljen.
Drivmotor: En kompakt elektrisk girmotor, dimensjonert for å flytte den kombinerte vekten av trallen, taljen og lasten langs dragerens bunnflens.
Brems: Ofte en integrert del av girmotoren, dette er en feil-sikker brems som holder vognen på plass når den ikke er drevet, og forhindrer utilsiktet bevegelse.
Girkasse: Reduserer motorens høye turtall til en brukbar utgangshastighet og økt dreiemoment for drivhjulene.
Hjul (Trolley Tracks): Vanligvis fire hjul (to per side) som går på bunnflensen på hoveddrageren. Hjulene er montert på vognrammen med aksler og lagre.
Drivaksel og koblinger: Kobler girkasseutgangen til drivhjulene.
6.Kranhjul
Slitebane: Overflaten på hjulet som ruller på toppen av rullebanens bjelkeflens. Den bærer den vertikale lasten.
Flens: Den hevede felgen på innsiden av hjulet. Det er en kritisk sikkerhetsfunksjon som leder hjulet langs rullebanebjelken og forhindrer avsporing.
Nav og boring: Den sentrale delen av hjulet som huser lageret og kobles til akselen.

7.Krankrok
Skaft (bail): Den øverste, rette delen som kobles til taljens krokblokk eller svivel.
Sadel (buk): Den buede,-lastbærende indre overflaten av kroken. Det er her lasteslyngen eller kjettingen hviler.
Hals (åpning): Gapet mellom tuppen av kroken og skaftet. Størrelsen på halsen avgjør hva som kan løftes.
Tips (Punkt): Enden av kroken.
Sikkerhetslås: En fjær-belastet lås som lukker strupen på kroken for å forhindre at stropper eller kjettinger glir av ved et uhell ("løser opp").

8. Motor
Skaft (bail): Den øverste, rette delen som kobles til taljens krokblokk eller svivel.
Sadel (buk): Den buede,-lastbærende indre overflaten av kroken. Det er her lasteslyngen eller kjettingen hviler.
Hals (åpning): Gapet mellom tuppen av kroken og skaftet. Størrelsen på halsen avgjør hva som kan løftes.
Tips (Punkt): Enden av kroken.
Sikkerhetslås: En fjær-belastet lås som lukker strupen på kroken for å forhindre at stropper eller kjettinger glir av ved et uhell ("løser opp").

.
9.Lyd og lys alarmsystem & grensebryter
Lyd- og lysalarmsystem
Dette er kranens primære varslingssystem, designet for å varsle personell i området før og under kranbevegelse.
Formål og funksjon:
For å gi en klar og entydig advarsel om at kranen er i ferd med å bevege seg eller er i bevegelse.
Å øke situasjonsforståelsen, forebygge ulykker og sikre personellsikkerhet.
Grensebrytere
Grensebrytere er sikkerhetsinnretninger som automatisk stopper kranens bevegelse i en bestemt retning for å forhindre at den beveger seg utenfor de tiltenkte sikre grensene. De er i hovedsak "stopp"-knapper som utløses av selve maskinen.

10.Sikkerhetsenheter
En brokran med enkeltbjelke bruker en-dybde-forsvarsstrategi:
Forebygging: Enheter som overbelastningsbegrenser og lyd-/lysalarm forhindrer at en farlig situasjon starter.
Automatisk intervensjon: Grensebrytere og motorbremser virker automatisk for å stoppe en fare hvis driftsgrensene overskrides.
Nødhandling: E-Stopp gir mulighet for umiddelbar menneskelig inngripen i en nødssituasjon.
Inneslutning og avbøtende: Buffere og kroker med låser gir fysisk beskyttelse for å minimere konsekvensene av en hendelse.
11.Kontrollmodus
Pendelkontroll (trykk-knappestasjon)
Dette er den vanligste og standard kontrollmodusen for enkeltbjelkekraner.
Radio fjernkontroll
Dette er et trådløst system som gir operatøren bevegelsesfrihet.
Kabinkontroll (førerhytte)
Dette er mindre vanlig for enkeltbjelkekraner og er vanligvis reservert for veldig tunge-bruk eller intensive-dobbeltbjelkekraner.
Manuell/giret drift (ingen motorisert kontroll)
Dette er en ikke-drevet kontrollmodus for kran- og vognkjøring.

Skisse

Hovedteknisk

Fordeler
1. Lavere startkostnader og investering
Dette er ofte den viktigste fordelen.
Mindre materiale: Krever kun én hovedbrodrager i stedet for to.
Enklere komponenter: Endetrucker, traller og taljer er generelt mindre komplekse og dyre enn de for doble dragerkraner.
Lettere rullebanestruktur: Den totale kranvekten er lavere, noe som kan redusere kostnadene og størrelsen på de støttende rullebanebjelkene og bygningsstrukturen.
2. Lettere vekt
Enkelt-konstruksjonen veier i seg selv mindre enn et sammenlignbart dobbeltbjelkesystem.
Fordel: Dette gir lavere egenlast på byggets bæresøyler og takkonstruksjon. Det er en kritisk faktor for ettermontering av kraner i eksisterende bygninger uten å kreve kostbar strukturell forsterkning.
3. Utmerket takhøyde
Taljen monteres rett under enkeltbjelken, og løper på dens bunnflens.
Fordel: Denne konfigurasjonen gir maksimal krokhøyde i forhold til bygningens takhøyde. Dette er en stor fordel i anlegg med lav takhøyde der hver eneste tomme heis er verdifull.
4. Enklere installasjon og vedlikehold
Med færre og lettere komponenter er kranen enklere og raskere å installere, noe som gir lavere arbeidskostnader.
Fordel: Vedlikehold er enklere. Taljen og trallen er lett tilgjengelig for inspeksjon og service, noe som fører til redusert nedetid og lavere vedlikeholdskostnader over kranens levetid.
5. Ideell for lette til middels-bruksapplikasjoner
Enkeltbjelkekraner er perfekt egnet for de aller fleste materialhåndteringsoppgaver som ikke krever ekstrem kapasitet.
Typisk kapasitetsområde: Opptil 20 tonn, som dekker de fleste verksted-, lager- og produksjonsbehov.
Søknad:
1. Produksjons- og monteringsfasiliteter
Bruksområde: Flytting av råvarer (stål, aluminium), komponenter, under-enheter og ferdige produkter mellom arbeidsstasjoner, maskiner og samlebånd.
Hvorfor det er ideelt: Gir presis posisjonering for monteringsoppgaver og holder produksjonslinjene flytende jevnt. Perfekt for håndtering av former, maskindeler og produktpartier.
2. Lager og distribusjonssentre
Use Case: Laste og losse lastebiler, stable og hente palleterte varer fra lager og flytte tunge forsendelser.
Hvorfor det er ideelt: Et kostnadseffektivt-alternativ til store gaffeltrucker for håndtering av tunge eller vanskelige gjenstander. Ideell for repeterende løfteoppgaver i et definert område.
3. Verksteder og reparasjonsrom
Bruksområde: Løftemotorer, girkasser og maskineri i bil-, lastebil- og utstyrsverksteder. Brukes også for plassering av store fabrikasjonsstykker.
Hvorfor det er ideelt: Gir styrken til å håndtere tunge komponenter på en sikker måte, og frigjør gulvplass som ville bli tatt av jekker og stativer.
4. Lasteplasser og fraktområder
Use Case: Overføring av tungt gods fra produksjonsområder direkte til fraktcontainere eller lastebiler.
Hvorfor det er ideelt: Kan spenne over hele lasterommet, slik at en enkelt kran kan betjene flere dører og effektivt administrere lasteprosessen.
5. Papir- og trykkeriindustrien
Bruksområde: Håndtering av store, tunge papirruller, film eller andre nettmaterialer.
Hvorfor det er ideelt: Den nøyaktige kontrollen muliggjør forsiktig plassering av disse ofte delikate og dyre rullene på utskrifts- eller prosesseringsmaskiner.
Kranproduksjon prosedyre
Fase 1: Engineering & Design
Dette er det kritiske planleggingsstadiet før noe metall kuttes.
Analyse av klientkrav:
Bestem kapasitet, spennvidde, løftehøyde, driftssyklus (CMAA-klasse) og kontrollmodus.
Forstå driftsmiljøet og eventuelle spesielle krav (f.eks. eksplosjonssikkert-høy temperatur).
Strukturell og mekanisk design:
Dragbjelkedesign: Ingeniører beregner nødvendig størrelse og type på hovedbjelken (vanligvis en sveiset boksbjelke) for å håndtere belastningen med akseptabel avbøyning (f.eks. etter CMAA-spesifikasjon #74). Finite Element Analysis (FEA) brukes ofte for å simulere spenning og nedbøyning.
End Truck & Drive Design: Endevognene, hjulene, akslene og drivmekanismene er designet basert på total kranvekt og hjullastberegninger.
Valg av talje og vogn: Et passende talje- og vognsystem (motorisert eller manuelt) velges fra standardmodeller eller er designet-hjemme for å møte kravene til kapasitet og hastighet.
Design av elektrisk system:
Design strømforsyningssystemet (f.eks. festong eller lederstang).
Lag koblingsskjemaer for kontrollsystemet, inkludert grensebrytere, trykknappstasjon/radiofjernkontroll og motorkontroller.
Oppretting av produksjonstegninger:
Det produseres detaljerte verkstedtegninger, delelister (BOM), og monteringsveiledninger for verkstedet.
Fase 2: Produksjon og fabrikasjon
Dette er den fysiske opprettelsen av kranens komponenter.
Materialinnkjøp:
Bestilling av råvarer som stålplater (for boksdragere), rullede I-bjelker (for rullebaner), hjul, aksler, lagre, motorer og elektriske komponenter.
Hovedbjelkefabrikasjon (kjerneprosessen):
Kutting: Stålplater kuttes til størrelse ved hjelp av CNC plasma eller laserkuttere for presisjon.
Prepping: Plater blåses/renses og kantene avfases for sveising.
Montering og sveising: Platene settes sammen til en boksdrager på en sveisejigg. Dette er et kritisk skritt. Submerged Arc Welding (SAW) brukes ofte for sin høye kvalitet og penetrering på lange, rette sømmer.
Spenningsavlastende: Den sveisede bjelken kan varme-behandles i en ovn for å avlaste indre spenninger fra sveising, noe som forhindrer forvrengning og sikrer langsiktig-stabilitet.
Maskinering: Bunnflensen (rullebanen) kan bearbeides for å sikre en perfekt rett og jevn løpeoverflate.
Maling og maling: Bjelken rengjøres, grunnes og males med industrimaling- for korrosjonsbeskyttelse.
Produksjon av sluttbiler:
Ende lastebilrammene er kuttet, sveiset og maskinert.
Hjul, aksler og lagre er montert på rammene.
Drivmotorer og girkasser er montert hvis det er en drevet endetruck.
Forberedelse av rullebanebjelker:
Rullebanebjelker (vanligvis rullede I-bjelker) kuttes i lengde.
Sveisede eller boltede forbindelser er klargjort for feltmontering.
Fase 3: Montering, testing og inspeksjon (kvalitetskontroll)
Denne fasen sikrer at alle komponenter fungerer sammen riktig og sikkert.
For-montering (på fabrikk):
Hoveddrageren er koblet til endebilene for å danne den komplette broen.
Vognen og taljen er montert på drageren.
Det elektriske systemet er kablet, og kontrollpendelen er tilkoblet.
Fabrikktesting (hvis mulig):
For mindre kraner kan en fullstendig testmontering og drift gjøres på fabrikken.
For større kraner er dette stadiet ofte begrenset til komponenttesting (f.eks. verifisering av motor- og bremsefunksjon).
Lasttesting (kritisk sikkerhetstrinn):
Dette utføres etter at kranen er ferdig installert på-stedet.
Statisk lasttest: Kranen løftes med en testlast som er 125 % av nominell kapasitet. Lasten holdes i en periode for å kontrollere konstruksjonens integritet (ingen permanent deformasjon) og bremsenes holdekraft.
Dynamisk lasttest: Kranen betjenes med en testbelastning på 110 % av nominell kapasitet. Alle funksjoner (løfting, senking, trallekjøring og krankjøring) er testet for å sikre at de fungerer korrekt under belastning.
Grensebrytertesting: Alle sikkerhetsendebrytere (øvre talje, endekjøring) er bekreftet til å fungere automatisk.
Endelig inspeksjon og sertifisering:
En siste omfattende inspeksjon sjekker for riktig montering, boltemomenter, elektrisk sikkerhet og samsvar med tegninger og standarder (som OSHA, ASME B30.11 eller CMAA).
Dokumentasjon, inkludert testrapporter, lastdiagrammer og drifts-/vedlikeholdsmanualer, leveres til klienten.
Et sertifikat for samsvar eller samsvar utstedes, som offisielt erklærer kranen klar for sikker drift.

Verkstedvisning:
Selskapet har installert en intelligent utstyrsadministrasjonsplattform, og har installert 310 sett (sett) med håndterings- og sveiseroboter. Etter ferdigstillelse av planen vil det være mer enn 500 sett (sett), og utstyrsnettverkshastigheten vil nå 95 %. 32 sveiselinjer er tatt i bruk, 50 er planlagt installert, og automatiseringsgraden for hele produktlinjen har nådd 85 %.


Populære tags: enkelt bjelke bro kran varmt salg, Kina enkelt bjelke bro kran hot salg produsenter, leverandører, fabrikk
Du kommer kanskje også til å like



Sende bookingforespørsel